ລາວ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column Processing Flow & Engineering Application Achievements
I. ການແຕ້ມຮູບແບບທົ່ວໄປ
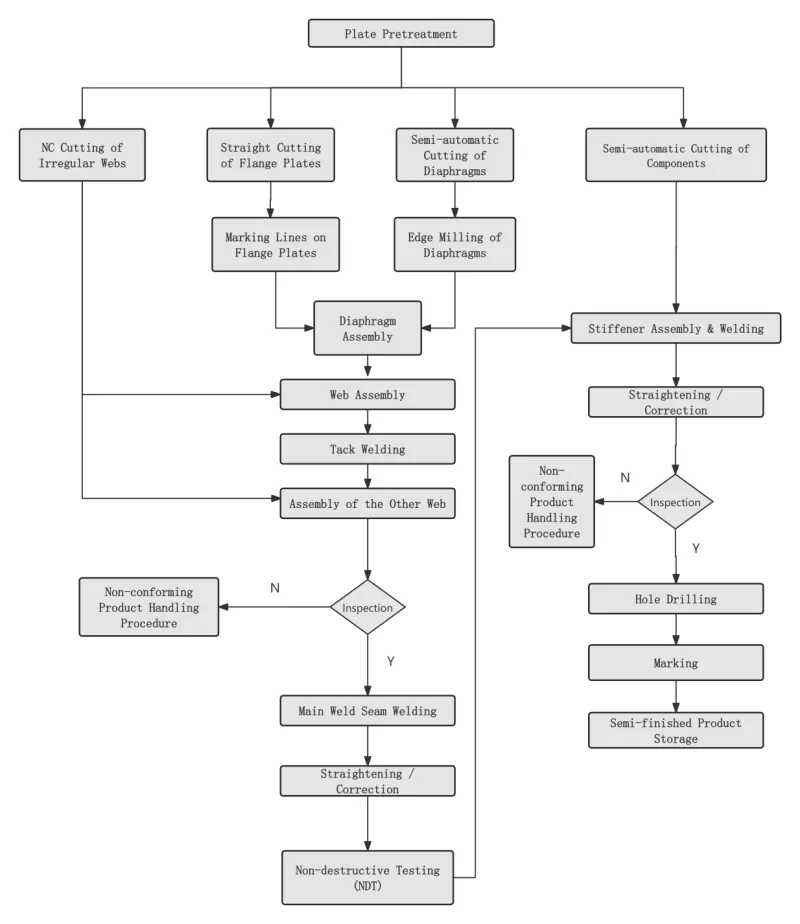
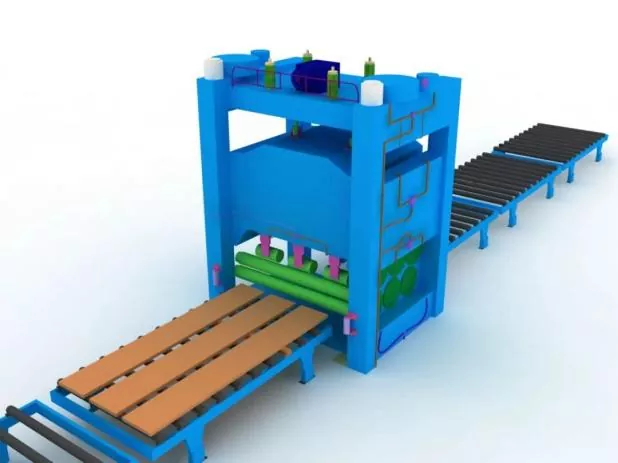
Ⅱ. ຂະບວນການຫຼັກ
|
ຂັ້ນຕອນທີ 1 ການປິ່ນປົວພື້ນຜິວແຜ່ນເຫຼັກ |
ດໍາເນີນການໂດຍສອດຄ່ອງກັບຄວາມຕ້ອງການຂອງການອອກແບບຫຼືຂະບວນການກ່ອນທີ່ຈະ blanking ແຜ່ນເຫຼັກ. |
|
|
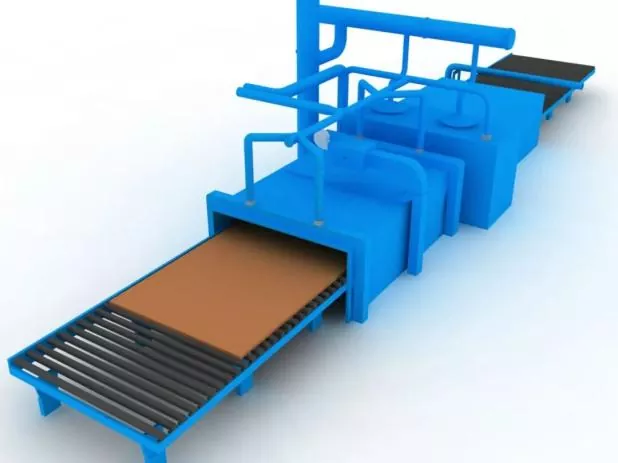
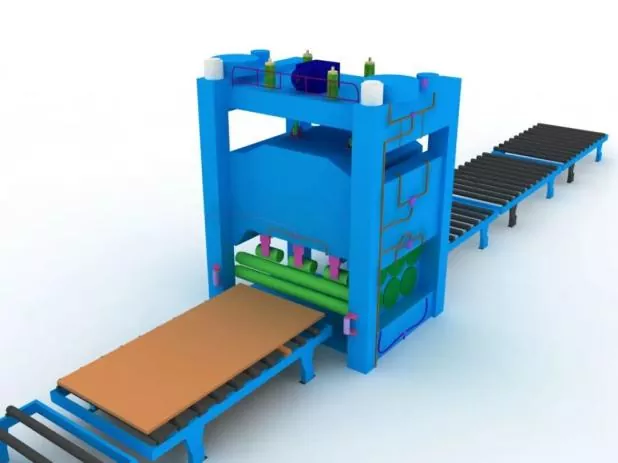
ຂັ້ນຕອນທີ 2 ການຕັ້ງແຜ່ນເຫຼັກ |
ການເໜັງຕີງໂດຍລວມຕ້ອງຖືກປະຕິບັດຫຼັງຈາກການເຮັດດ້ວຍແຜ່ນເຫຼັກ ເພື່ອຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການເປົ່າຫວ່າງ ແລະ ບັນເທົາຄວາມກົດດັນທີ່ຕົກຄ້າງພາຍໃນຂອງແຜ່ນເຫຼັກ. |
|
|
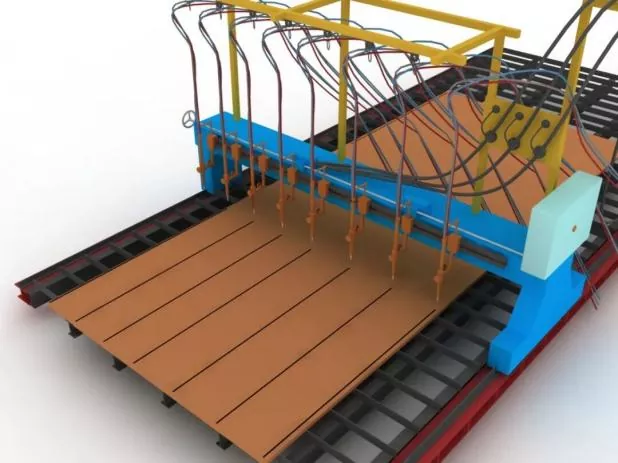
ຂັ້ນຕອນທີ 3 ການຕັດແລະການເປົ່າຫວ່າງຂອງພາກສ່ວນ |
ກ່ອນທີ່ຈະຕັດ, ປັບເຄື່ອງຕັດ, ຢືນຢັນຮູບແບບ nozzle, ແລະກວດເບິ່ງຄວາມຫມັ້ນຄົງຂອງຄວາມກົດດັນອາກາດ. |
|
|
ໃນລະຫວ່າງການຕັດ, preheat seam ຕັດຂອງແຜ່ນເຫຼັກໄດ້ກ່ອນ, ແລະຢ່າງເຂັ້ມງວດຄວບຄຸມຄວາມໄວຂອງການຕັດ. |
||
|
ຂັ້ນຕອນທີ 4 ການເຮັດໃຫ້ກົງຂັ້ນຮອງຂອງພາກສ່ວນ |
ປະຕິບັດຫຼັງຈາກ blanking ແຜ່ນເຫຼັກເພື່ອຮັບປະກັນຄວາມຖືກຕ້ອງຂອງການປະກອບແລະຫຼຸດຜ່ອນຄວາມກົດດັນການຕົກຄ້າງພາຍໃນຂອງແຜ່ນເຫຼັກ. |
|
|
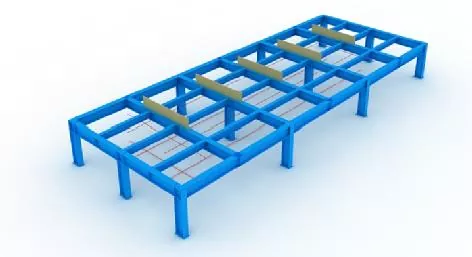
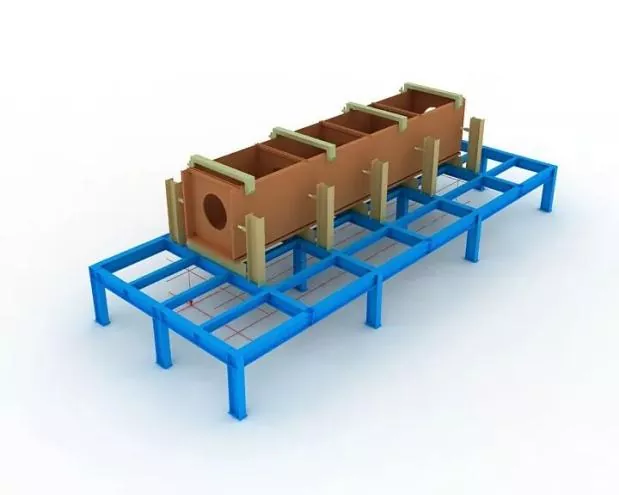
ຂັ້ນຕອນທີ 5 ການຕັ້ງຄ່າ Jigs ແລະເສັ້ນໂຄງຮ່າງ |
ກ່ອນທີ່ຈະປະກອບ, ເສັ້ນໂຄງຮ່າງແລະ jigs ຕ້ອງໄດ້ຮັບການກໍານົດທໍາອິດ. |
|
|
ໃນລະຫວ່າງການຕິດຕັ້ງ jig, ລະດັບອອກຕາມລວງນອນຂອງການເປີດທາງເທິງຕ້ອງໄດ້ຮັບການຮັບປະກັນ, ແລະຄວາມເຂັ້ມແຂງພຽງພໍຈະໄດ້ຮັບການຮັບປະກັນ. |
||
|
ທຸກເສັ້ນ jigs ແລະ layout ສາມາດໄດ້ຮັບການນໍາໃຊ້ພຽງແຕ່ຫຼັງຈາກໄດ້ຮັບການກວດກາແລະອະນຸມັດໂດຍພະນັກງານກໍານົດ. |
||
|
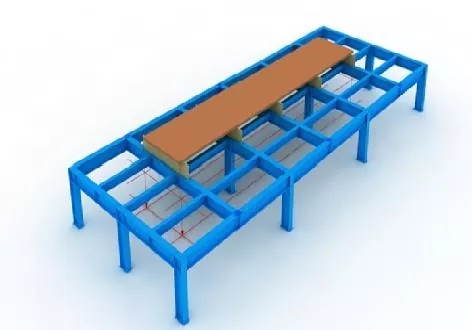
ຂັ້ນຕອນທີ 6 ການຈັດຕຳແໜ່ງແຜງລຸ່ມ |
ຕຳແໜ່ງທີ່ຊັດເຈນໂດຍ plumb bob ແລະເສັ້ນການຈັດວາງ. |
|
|
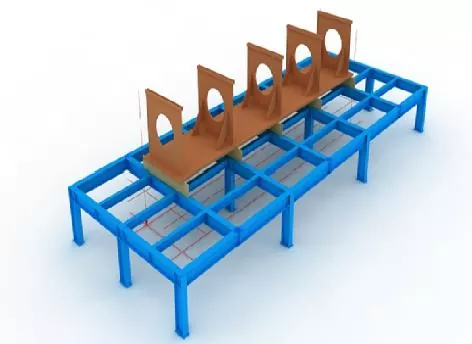
ຂັ້ນຕອນທີ 7 Diaphragm Assembly |
ກ່ອນທີ່ຈະປະກອບ diaphragms, ເຄື່ອງຫມາຍການຈັດຕໍາແຫນ່ງໃນກະດານຕ່ໍາ, ແລະເອົາ rust ທີ່ເລື່ອນໄດ້ທັງສອງດ້ານຂອງສາຍດ້ວຍລໍ້ grinding. |
|
|
ຫຼັງຈາກ diaphragms ໄດ້ຖືກສ້າງຂື້ນ, ແກ້ໄຂພວກມັນໂດຍການເຊື່ອມ tack. |
||
|
ຂັ້ນຕອນ 8 Web Assembly |
ຫຼັງຈາກເວັບໄດ້ຖືກປະກອບແລະມີຄຸນສົມບັດ, jack ມັນແຫນ້ນກັບ diaphragm ດ້ວຍ jack, ຫຼັງຈາກນັ້ນແກ້ໄຂມັນໂດຍການເຊື່ອມ tack.
|
|
|
ຂັ້ນຕອນທີ 9 ການປະຊຸມຄະນະເທິງ |
ສໍາເລັດການຈັດຕໍາແຫນ່ງທີ່ຊັດເຈນຂອງກະດານເທິງດ້ວຍ plumb bob, ຫຼັງຈາກນັ້ນແກ້ໄຂໂດຍການເຊື່ອມໂລຫະ tack. |
|
|
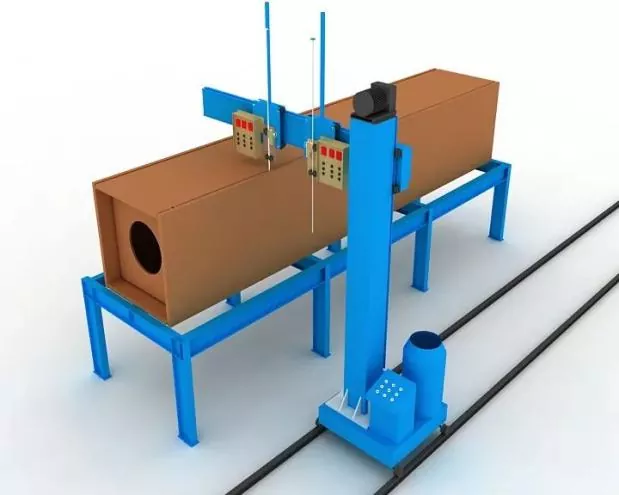
ຂັ້ນຕອນທີ 10 Diaphragm Electroslag Welding |
ການເຊື່ອມໂລຫະ electroslag ດ້ານດຽວແມ່ນໄດ້ຮັບຮອງເອົາສໍາລັບ diaphragms. |
|
|
ເສອແຂນທອງແດງສໍາລັບການເລີ່ມຕົ້ນ arc ແລະ extinguishing ຈະໄດ້ຮັບການຕິດຕັ້ງຢູ່ໃນເປີດເທິງແລະຕ່ໍາຂອງຮູເຊື່ອມ electroslag ໃນລະຫວ່າງການເຊື່ອມ. |
||
|
ການເຊື່ອມໂລຫະກະແສໄຟຟ້າແລະແຮງດັນຈະຖືກຄວບຄຸມຢ່າງເຂັ້ມງວດຕະຫຼອດຂະບວນການເຊື່ອມໂລຫະ, ແລະການສັງເກດການປ່ຽນສີຂອງພື້ນທີ່ເຊື່ອມ electroslag ໃນເວັບ. |
||
|
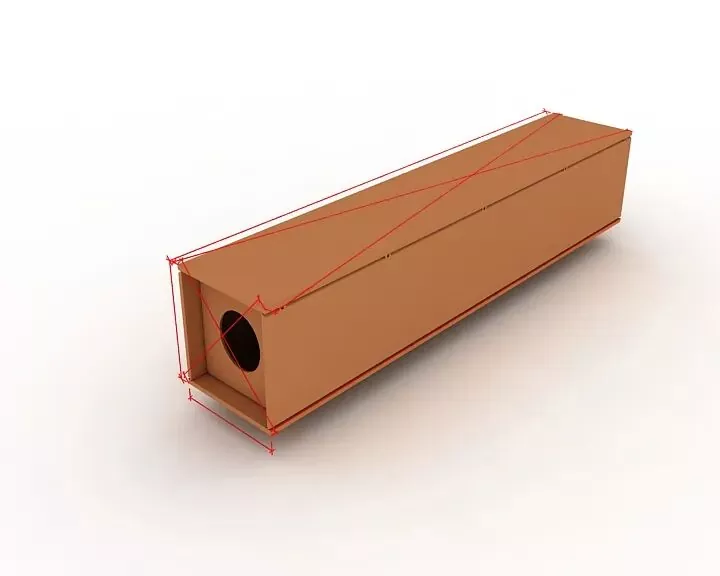
ຂັ້ນຕອນທີ 11 ການກວດສອບໂດຍລວມ |
ໃນລະຫວ່າງການກວດກາ, ສຸມໃສ່ການກວດສອບວ່າຄວາມຍາວຂອງອົງປະກອບ, ຂະຫນາດເສັ້ນຂວາງແລະຂະຫນາດຂອງສ່ວນທ້າຍແມ່ນຕອບສະຫນອງການອອກແບບແລະຂໍ້ກໍາຫນົດ, ແລະແກ້ໄຂທຸກພາກສ່ວນທີ່ບໍ່ທົນທານ. |
|
|
ຂັ້ນຕອນທີ 12 ການຕັດສິ້ນ |
Mill the end face ຫຼັງຈາກປະກອບແລະການເຊື່ອມ. |
|
|
ຮັບປະກັນລະດັບຂອງສະມາຊິກແລະຄວາມຂະຫນານລະຫວ່າງຫນ້າທ້າຍແລະເຄື່ອງຕັດ milling. |
||
|
ຂັ້ນຕອນທີ 13 ການຖິ້ມຊາຍແລະການກໍາຈັດເປັນສະນິດ |
ສໍາເລັດການກໍາຈັດ rust ດ້ວຍການລະເບີດດິນຊາຍຕາມຄວາມຕ້ອງການຫຼັງຈາກການເຊື່ອມໂລຫະ, ຫຼັງຈາກນັ້ນໂອນໄປສູ່ການກໍ່ສ້າງເຄືອບ. |
|
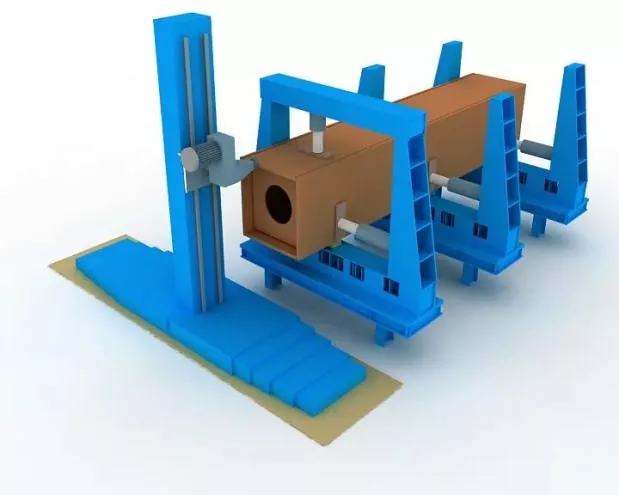
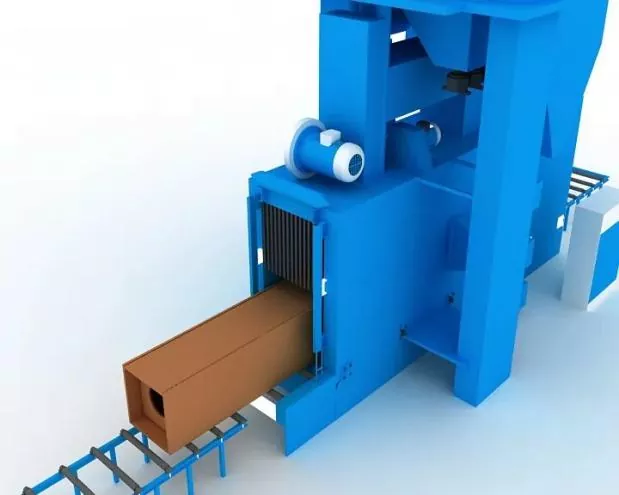
Ⅲ. ຂໍ້ມູນຈໍາເພາະສໍາລັບສະພາແຫ່ງ, ການຈັດຕໍາແຫນ່ງແລະການເຊື່ອມໂລຫະ
|
ຄວາມຖືກຕ້ອງຂອງສະພາແຫ່ງ |
ໃນລະຫວ່າງການປະກອບ: ● ການຍັບຍັ້ງທີ່ເໝາະສົມຈະຖືກຮັບຮອງເອົາເພື່ອຄວບຄຸມການເຊື່ອມໂລຫະ. ● ການອະນຸຍາດການຫົດຕົວຂອງການເຊື່ອມແລະການປ່ຽນຮູບການປີ້ນທີ່ສົມເຫດສົມຜົນຈະຕ້ອງຖືກສະຫງວນໄວ້ເພື່ອຄວບຄຸມຂະຫນາດອົງປະກອບແລະຮັບປະກັນຮູບຮ່າງທີ່ຖືກຕ້ອງ. |
|
ການບິດເບືອນທີ່ອະນຸຍາດໃຫ້ສໍາລັບການ fabrication ແລະການປະກອບຂອງການເຊື່ອມຕໍ່ welded, ເຊັ່ນດຽວກັນກັບຄວາມທົນທານຂອງມິຕິລະດັບຂອງອົງປະກອບໂຄງສ້າງ, ຈະຕ້ອງປະຕິບັດຕາມຂໍ້ກໍານົດຂອງລະຫັດສໍາລັບການຍອມຮັບຄຸນນະພາບການກໍ່ສ້າງຂອງໂຄງສ້າງເຫຼັກ (GB 50205). |
|
|
ການເຊື່ອມຕໍາແຫນ່ງສະພາແຫ່ງ |
ມັນຈະຖືກປະຕິບັດໂດຍການເຊື່ອມໂລຫະອາຍແກັສສາຍແຂງເຄິ່ງອັດຕະໂນມັດ (GMAW). |
|
ຊ່າງເຊື່ອມ |
Welders ມີສ່ວນຮ່ວມໃນການເຊື່ອມ tack ປະກອບຕ້ອງຖືໃບຢັ້ງຢືນຄຸນວຸດທິທີ່ສອດຄ້ອງກັນທີ່ລະບຸໄວ້ໃນຂໍ້ກໍານົດດ້ານວິຊາການສໍາລັບການເຊື່ອມໂລຫະໂຄງສ້າງເຫຼັກ (JGJ81). |
|
ຕໍາແຫນ່ງຂອງ tack welds |
ຕໍາແໜ່ງການເຊື່ອມໂລຫະທໍ່: ການເຊື່ອມໂລຫະຕິດຕ້ອງຫຼີກລ່ຽງການເລີ່ມຕົ້ນ ແລະ ສິ້ນສຸດຂອງການເຊື່ອມໂລຫະທີ່ເປັນທາງການ, ແລະ ບໍ່ຄວນວາງຢູ່ມຸມ, ຂອບ, ປາຍ ແລະ ບໍລິເວນທີ່ສຳຄັນອື່ນໆ ທີ່ມີຄວາມສ່ຽງຕໍ່ການເກີດຄວາມແຂງແຮງຂອງໂຄງສ້າງ ແລະ ຄວາມບົກຜ່ອງດ້ານການເຮັດວຽກ. |
|
ສໍາລັບ T-joints, ການເຊື່ອມ tack: ຕ້ອງດໍາເນີນການສົມມາຕຣິກເບື້ອງທັງສອງດ້ານ; ໃນຂະນະດຽວກັນ, ການເຊື່ອມໂລຫະພາຍໃນຮ່ອງຈະຕ້ອງຖືກຫຼີກລ່ຽງໃຫ້ຫຼາຍເທົ່າທີ່ເປັນໄປໄດ້. ສຳລັບການເຊື່ອມຮ່ອງເຈາະເຕັມຮູບແບບ: ການເຊື່ອມຕິດຕ້ອງຖືກເຮັດຢູ່ໃນຮ່ອງສຳລັບຖູຫຼັງ, ເຊັ່ນ: ການຖູຫຼັງ. |
|
|
ຕໍາແຫນ່ງປະກອບແລະການເຊື່ອມໂລຫະຂອງແຜ່ນຮອງການເຊື່ອມເຊັ່ນດຽວກັນກັບແຜ່ນແລ່ນເທິງແລະແລ່ນອອກຕ້ອງປະຕິບັດຕາມມາດຕະຖານທີ່ກ່ຽວຂ້ອງ |
|
|
ວັດສະດຸເຊື່ອມ |
ອຸປະກອນການເຊື່ອມໂລຫະທີ່ໃຊ້ສໍາລັບການປະກອບແລະການເຊື່ອມ tack ຈະຕ້ອງສອດຄ່ອງກັບການເຊື່ອມໂລຫະຢ່າງເປັນທາງການ, i.e., ອຸປະກອນການເຊື່ອມໂລຫະດຽວກັນກັບການເຊື່ອມຢ່າງເປັນທາງການຈະໄດ້ຮັບການຮັບຮອງເອົາ. |
|
ສໍາລັບການເຊື່ອມໂລຫະປະກອບລະຫວ່າງເຫລໍກທີ່ມີຄວາມເຂັ້ມແຂງສູງແລະເຫລໍກທີ່ມີຄວາມເຂັ້ມແຂງຕ່ໍາ, ວັດສະດຸການເຊື່ອມໂລຫະຕ້ອງໄດ້ຮັບການຄັດເລືອກໂດຍສອດຄ່ອງກັບຊັ້ນເຫຼັກທີ່ມີຄວາມເຂັ້ມແຂງຕ່ໍາ. |
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ຊົມເຊີຍວັນຊາດຈາກໂຄງສ້າງເຫຼັກ Eihe
- ການຍົກຄັ້ງທຳອິດສຳເລັດຜົນ! ໂຄງການອາຊີປາຊີຟິກ Morocco ດໍາເນີນໂດຍ Eihe Steel
- ອະນຸມັດການຕໍ່ອາຍຸໃໝ່! Eihe ຂະຫຍາຍຕະຫຼາດທົ່ວໂລກຢ່າງຕໍ່ເນື່ອງ
- ການຈັດສົ່ງໂຄງສ້າງເຫຼັກ EHSS ສໍາລັບສະຫນາມບິນແລະສະຖານີ
- ສຸມໃສ່ການພັດທະນາໃນທົ່ວໂລກ: ສະມາຄົມອຸດສາຫະກໍາໂຄງສ້າງເຫຼັກກ້າ Shandong ຈັດກອງປະຊຸມແລກປ່ຽນປະສົບການສາກົນອຸດສາຫະກໍາ
- EHSS Solely ເປັນເຈົ້າພາບກອງປະຊຸມເວທີການພັດທະນາໂຄງສ້າງເຫຼັກກ້າ Shandong ຄຸນະພາບສູງຄັ້ງທີ 8 ແລະກອງປະຊຸມປະຈໍາປີ 2026 SSSIA ໃນ Qingdao ດ້ວຍຜົນສໍາເລັດຢ່າງເຕັມທີ່
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ