ລາວ
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
ການວິເຄາະເຕັກໂນໂລຊີການຜະລິດໂຄງສ້າງເຫຼັກ
Ⅰ. ພາບລວມ
ການຜະລິດໂຄງສ້າງເຫຼັກແມ່ນຂະບວນການຂອງການປ່ຽນຮູບແຕ້ມການອອກແບບເຂົ້າໄປໃນອົງປະກອບໂຄງສ້າງທາງກາຍະພາບ. ຫຼັກຂອງມັນແມ່ນການປຸງແຕ່ງວັດສະດຸເຫຼັກເຂົ້າໄປໃນສະມາຊິກໂຄງສ້າງເຫຼັກທີ່ມີຄຸນວຸດທິໃນການປະຕິບັດຕາມຂໍ້ກໍານົດການອອກແບບໂດຍຜ່ານຂັ້ນຕອນການຜະລິດຂອງໂຮງງານ, ໃນຂະນະທີ່ຮັກສາຄຸນສົມບັດພາກສ່ວນຂອງເຫຼັກກ້າໂດຍພື້ນຖານແລ້ວບໍ່ປ່ຽນແປງ.
ເຕັກໂນໂລຊີການຜະລິດໂຄງສ້າງເຫຼັກໂດຍທົ່ວໄປແມ່ນຄ້າຍຄືກັນກັບການຜະລິດກົນຈັກ. ຢ່າງໃດກໍ່ຕາມ, ເນື່ອງຈາກຜະລິດຕະພັນໂຄງສ້າງເຫຼັກສຸດທ້າຍໄດ້ຖືກປະກອບຢູ່ໃນສະຖານທີ່ກໍ່ສ້າງ, ຂະບວນການຂອງມັນໄດ້ເນັ້ນຫນັກໃສ່ການຄວບຄຸມຄວາມແມ່ນຍໍາແລະການປ້ອງກັນການຜິດປົກກະຕິ.
Ⅱ. ຕາຕະລາງຂະບວນການຂອງການຜະລິດໂຄງສ້າງເຫຼັກກ້າ
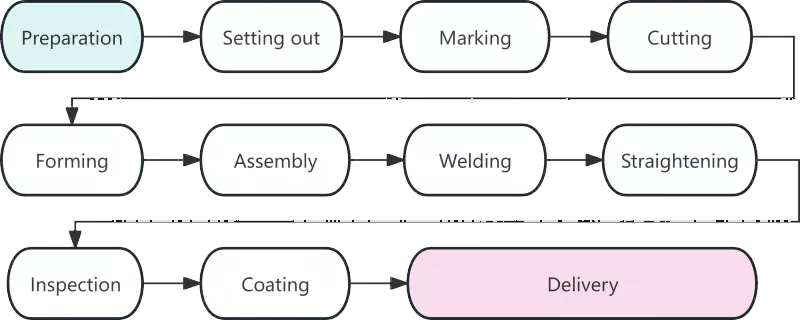
Ⅲ. ການວິເຄາະລາຍລະອຽດຂອງແຕ່ລະຂັ້ນຕອນການເຮັດວຽກ
|
ຂະບວນການ |
ລາຍລະອຽດ |
|
ການກະກຽມວັດສະດຸ |
ການກະກຽມວັດສະດຸຫມາຍເຖິງການເລີ່ມຕົ້ນຂອງການຜະລິດໂຄງສ້າງເຫຼັກ, ແລະຄຸນນະພາບຂອງມັນມີຜົນກະທົບໂດຍກົງຕໍ່ຂະບວນການເຮັດວຽກຕໍ່ໄປທັງຫມົດ. ວຽກງານຫຼັກໃນຂັ້ນຕອນນີ້ປະກອບມີການຍອມຮັບວັດສະດຸ, ການເຮັດໃຫ້ກົງແລະການທໍາຄວາມສະອາດຫນ້າດິນ. ຫຼັງຈາກວັດສະດຸເຫຼັກມາຮອດໂຮງງານ, ໃບຢັ້ງຢືນວັດສະດຸຂອງພວກເຂົາຈະຖືກກວດສອບກັບຜະລິດຕະພັນຕົວຈິງ. ການກວດກາຄືນໃຫມ່ກ່ຽວກັບອົງປະກອບທາງເຄມີແລະຄຸນສົມບັດກົນຈັກຈະດໍາເນີນການສໍາລັບເຫຼັກກ້າທີ່ໃຊ້ໃນອົງປະກອບໂຄງສ້າງທີ່ສໍາຄັນ. ເຫຼັກຜິດປົກກະຕິທີ່ເກີດໃນລະຫວ່າງການຂົນສົ່ງຈະຖືກເຮັດໃຫ້ຊື່ໂດຍໃຊ້ roller straighteners ຫຼືເຄື່ອງ jacking ບົບໄຮໂດຼລິກ. ປະສົບການສະແດງໃຫ້ເຫັນວ່າປະມານ 80% ຂອງຄວາມຜິດພາດທາງມິຕິໃນ blanking ເປັນຜົນມາຈາກວັດຖຸດິບ unstraighted. |
|
Lofting |
Lofting ແມ່ນຂັ້ນຕອນທໍາອິດທີ່ສໍາຄັນສໍາລັບການຄວບຄຸມຄວາມແມ່ນຍໍາໃນການຜະລິດໂຄງສ້າງເຫຼັກ. ໃນເວທີທີ່ອຸທິດຕົນຫຼືຕາຕະລາງການຈັດວາງ, ນັກວິຊາການແຕ້ມຂໍ້ຕໍ່ຂອງອົງປະກອບເຕັມຮູບແບບແລະໂຄງຮ່າງໃນອັດຕາສ່ວນ 1: 1 ສອດຄ່ອງກັບຮູບແຕ້ມການອອກແບບເພື່ອກໍານົດຮູບຮ່າງຂອງພາກສ່ວນຕ່າງໆ. ນອກເຫນືອຈາກການກວດສອບຂະຫນາດການແຕ້ມຮູບ, ການເຊື່ອມໂລຫະການຫົດຕົວຕ້ອງສະຫງວນຕາມຄວາມຕ້ອງການຂອງຂະບວນການທີ່ກ່ຽວຂ້ອງ. ໂດຍທົ່ວໄປແລ້ວ, ການອະນຸຍາດຈາກ 1 ຫາ 1.5 ມິນລິແມັດຈະຕ້ອງຖືກວາງໄວ້ສໍາລັບການເຊື່ອມກົ້ນແຕ່ລະຄົນ. |
|
ເຄື່ອງຫມາຍ |
ເອີ້ນກັນວ່າ scribing, marking ໝາຍເຖິງຂັ້ນຕອນການນຳໃຊ້ແມ່ແບບເພື່ອໝາຍຕຳແໜ່ງຂຸມ ແລະເສັ້ນເຄື່ອງຈັກສຳລັບໂຄງຮ່າງອົງປະກອບເທິງແຜ່ນເຫຼັກ ແລະ ພາກສ່ວນຕ່າງໆ. ຫຼັກການຂອງ "ພາກສ່ວນໃຫຍ່ກ່ອນ, ພາກສ່ວນຂະຫນາດນ້ອຍຕໍ່ມາ" ແມ່ນປະຕິບັດຕາມເພື່ອເຮັດໃຫ້ອັດຕາການນໍາໃຊ້ວັດສະດຸສູງສຸດ. ໂດຍຜ່ານຮູບແບບການເພີ່ມປະສິດທິພາບ, ອັດຕາການນໍາໃຊ້ວັດສະດຸໂດຍລວມສາມາດບັນລຸໄດ້ຫຼາຍກວ່າ 85%, ແລະມັນກໍ່ສາມາດເກີນ 92% ຫຼັງຈາກການເພີ່ມປະສິດທິພາບຂອງຮັງ. |
|
ການຕັດ |
ການຕັດແມ່ນຂະບວນການແຍກວັດຖຸດິບອອກເປັນແຕ່ລະພາກສ່ວນຕາມເສັ້ນຫມາຍ. ວິທີການຕັດຕົ້ນຕໍປະກອບມີການຕັດກ໊າຊ, ການຕັດ plasma ແລະການຕັດ laser. ການນໍາໃຊ້ຢ່າງກວ້າງຂວາງຂອງເຕັກໂນໂລຊີການຕັດການຄວບຄຸມຕົວເລກໄດ້ປັບປຸງຄວາມແມ່ນຍໍາແລະປະສິດທິພາບຂອງ fabrication ໂຄງສ້າງເຫຼັກ. ດ້ານຕັດບາງມີຄຸນສົມບັດສໍາລັບການເຊື່ອມໂລຫະໂດຍກົງໂດຍບໍ່ມີການປຸງແຕ່ງຂອບຂັ້ນສອງ. |
|
ກອບເປັນຈໍານວນ |
ອົງປະກອບທີ່ບໍ່ແມ່ນເສັ້ນເຊັ່ນ: ໂຄ້ງໂຄ້ງແລະທໍ່ໂຄ້ງຕ້ອງຖືກຮູບຮ່າງໂດຍຜ່ານການໂຄ້ງເຢັນຫຼືໂຄ້ງຮ້ອນ. ການໂຄ້ງເຢັນແມ່ນປະຕິບັດຢູ່ໃນອຸນຫະພູມຫ້ອງແລະນໍາໃຊ້ກັບອົງປະກອບໂຄ້ງທົ່ວໄປ. ສໍາລັບການງໍຮ້ອນ, ເຫຼັກແມ່ນໃຫ້ຄວາມຮ້ອນເຖິງ 900-1100 ° C ກ່ອນທີ່ຈະງໍ, ເຊິ່ງຖືກຮັບຮອງເອົາສໍາລັບແຜ່ນຫນາຫຼືອົງປະກອບທີ່ມີ radii ບິດຂະຫນາດນ້ອຍ. |
|
ສະພາແຫ່ງ |
ສະພາແຫ່ງຫມາຍຄວາມວ່າການລວມເອົາພາກສ່ວນທີ່ປຸງແຕ່ງຕາມຄວາມຕ້ອງການຂອງຮູບແຕ້ມແລະການແກ້ໄຂຊົ່ວຄາວໂດຍການເຊື່ອມໂລຫະ tack. ຂັ້ນຕອນການປະກອບມາດຕະຖານມີດັ່ງນີ້: Grind splice seams of flange plates → Remove burrs on web plates → ບັນລຸຕໍາແຫນ່ງທີ່ຊັດເຈນດ້ວຍເຄື່ອງປະກອບ → ສໍາເລັດການປະກອບຂອງເຫຼັກ T-section ດ້ານດຽວ → Flip ການປະກອບແລະສໍາເລັດຮູບລວມ. |
|
ການເຊື່ອມໂລຫະ |
ການເຊື່ອມໂລຫະແມ່ນຂັ້ນຕອນຫຼັກໃນການຜະລິດໂຄງສ້າງເຫຼັກທີ່ມີຄວາມຕ້ອງການດ້ານວິຊາການສູງແລະການຄວບຄຸມຄຸນນະພາບທີ່ເຂັ້ມງວດ. ວິທີການເຊື່ອມໂລຫະທີ່ຖືກນໍາໃຊ້ທົ່ວໄປປະກອບມີການເຊື່ອມໂລຫະອັດຕະໂນມັດ, ການເຊື່ອມໂລຫະ CO₂ ແລະການເຊື່ອມໂລຫະ arc ປ້ອງກັນ. |
|
ເສັ້ນກົງ |
ຄວາມກົດດັນຄວາມຮ້ອນທີ່ສ້າງຂຶ້ນໃນລະຫວ່າງການເຊື່ອມໂລຫະຈະເຮັດໃຫ້ການຜິດປົກກະຕິຂອງອົງປະກອບ, ເຊິ່ງຈະຖືກລົບລ້າງໂດຍການຕັ້ງຊື່ເພື່ອຟື້ນຟູຮູບຮ່າງເລຂາຄະນິດເດີມ. ວິທີການ straightening ທົ່ວໄປປະກອບມີ straightening ກົນຈັກ, straightening flame ແລະການ straightening ປະສົມປະສານ. ການໃຫ້ຄວາມຮ້ອນຢູ່ໃນຕໍາແຫນ່ງດຽວກັນບໍ່ຄວນດໍາເນີນການຫຼາຍກ່ວາສາມຄັ້ງ, ແລະການໃຫ້ຄວາມຮ້ອນເກີນແມ່ນຫ້າມຢ່າງເຂັ້ມງວດ. |
|
ການກວດກາ |
ດໍາເນີນການໂດຍຜ່ານຂະບວນການຜະລິດທັງຫມົດ, ການກວດກາເຮັດຫນ້າທີ່ເປັນການຮັບປະກັນທີ່ສໍາຄັນສໍາລັບຄຸນນະພາບຜະລິດຕະພັນ. ການກວດກາແບບໄລຍະສ່ວນໃຫຍ່ແມ່ນກວມເອົາການກວດກາວັດຖຸດິບ, ການກວດກາໃນຂະບວນການແລະການກວດກາຫຼັງການເຊື່ອມໂລຫະ. ຄວາມບົກຜ່ອງທີ່ຮ້າຍແຮງເຊັ່ນ: ຮອຍແຕກແລະການປະສົມທີ່ບໍ່ສົມບູນແມ່ນບໍ່ອະນຸຍາດໃຫ້ຢູ່ໃນການເຊື່ອມໂລຫະ. |
|
ການເຄືອບ |
ການເຄືອບສະຫນອງການຕ້ານການ corrosion ແລະປ້ອງກັນໄຟສໍາລັບໂຄງສ້າງເຫຼັກ. ລະບົບການເຄືອບມາດຕະຖານປະກອບດ້ວຍສາມຊັ້ນ: primer epoxy ສັງກະສີ, ຊັ້ນກາງຂອງທາດເຫຼັກ epoxy micaceous, ແລະ polyurethane ຫຼື fluorocarbon topcoat. ການເຄືອບທີ່ທົນທານຕໍ່ໄຟແມ່ນຕ້ອງໃຊ້ໃນເຄືອບບາງໆຫຼາຍ. ອຸນຫະພູມລ້ອມຮອບສໍາລັບການເຮັດວຽກຂອງການເຄືອບຈະບໍ່ຕ່ໍາກ່ວາ 5 ° C, ຄວາມຊຸ່ມຊື່ນຂອງພີ່ນ້ອງບໍ່ໃຫ້ເກີນ 85%, ແລະອຸນຫະພູມຫນ້າດິນຂອງເຫຼັກກ້າຈະສູງກວ່າ 3 ° C ສູງກ່ວາຈຸດ້ໍາຕົກ. |
|
ຈັດສົ່ງຈາກໂຮງງານ |
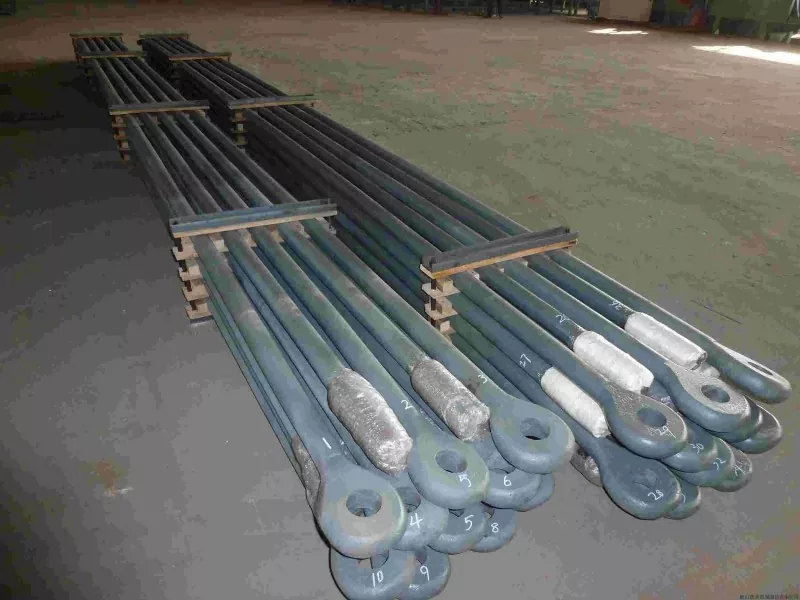
ການຈັດສົ່ງແມ່ນຂັ້ນຕອນສຸດທ້າຍຂອງການຜະລິດໂຄງສ້າງເຫຼັກ. ອົງປະກອບທີ່ຜ່ານການກວດກາຄັ້ງສຸດທ້າຍຈະຖືກມອບຫມາຍເລກລໍາດັບແລະເຄື່ອງຫມາຍທີ່ເປັນເອກະລັກ. ອົງປະກອບຈະຖືກມັດເປັນກຸ່ມຕາມລໍາດັບການຕິດຕັ້ງ. ທ່ອນໄມ້ ຫຼື ຢາງຢາງຕ້ອງຖືກວາງໄວ້ລະຫວ່າງອົງປະກອບເພື່ອປ້ອງກັນຮອຍຂີດຂ່ວນຂອງເຄືອບ. |
IV. ແນວໂນ້ມການພັດທະນາຂອງເຕັກໂນໂລຊີການຜະລິດໂຄງສ້າງເຫຼັກທີ່ທັນສະໄຫມ
ໂຄງສ້າງເຫຼັກທີ່ທັນສະໄຫມການຜະລິດແມ່ນສະຫລາດແລະກົນໄກເພີ່ມຂຶ້ນເພື່ອປັບປຸງຄວາມແມ່ນຍໍາແລະປະສິດທິພາບການຜະລິດ. ເທກໂນໂລຍີການຄວບຄຸມຕົວເລກ, ການເຊື່ອມໂລຫະອັດຕະໂນມັດ, ຄໍາຮ້ອງສະຫມັກ BIM ແລະການຈໍາລອງ virtual ສໍາລັບ pre-assembly ເປັນຕົວແທນຂອງແນວໂນ້ມການພັດທະນາໃນອະນາຄົດຂອງອຸດສາຫະກໍາ.
ການຜະລິດໂຄງສ້າງເຫຼັກກ້າແມ່ນລະບົບທີ່ສົມບູນທີ່ມີຂະບວນການເຊື່ອມຕໍ່ຢ່າງໃກ້ຊິດ, ຄວາມຕ້ອງການຄວາມແມ່ນຍໍາສູງແລະການຄວບຄຸມຄຸນນະພາບຢ່າງເຂັ້ມງວດ. ທຸກໆຂັ້ນຕອນຈາກການຈັດວາງເຖິງການເຄືອບໂດຍກົງຜົນກະທົບຕໍ່ຄຸນນະພາບຂອງຜະລິດຕະພັນສໍາເລັດຮູບ. ດ້ວຍການນໍາໃຊ້ເຕັກໂນໂລຢີອັດສະລິຍະຢ່າງກວ້າງຂວາງ, ມາດຕະຖານທີ່ເຂັ້ມງວດຈະຖືກຮັບຮອງເອົາສໍາລັບໂຄງສ້າງເຫຼັກ, ນໍາໄປສູ່ການປັບປຸງຄຸນນະພາບຂອງຜະລິດຕະພັນຕື່ມອີກ.
ຂ່າວທີ່ກ່ຽວຂ້ອງ
- ວິທີການເລືອກຂະຫນາດທີ່ເຫມາະສົມກັບໂຄງສ້າງມ້າເຫຼັກກ້າ?
- On-Site Structure Assembly Assembly + Integral Hoisting Construction Workflow + ການພິຈາລະນາຫຼັກ
- ເປັນຫຍັງຕ້ອງເລືອກສອງຊັ້ນ Prefab Steel Frame House ກໍ່ສ້າງສໍາລັບການດໍາລົງຊີວິດທີ່ທັນສະໄຫມ?
- ເກົ້າຈຸດສໍາຄັນສໍາລັບການອອກແບບແລະການກໍ່ສ້າງໂຄງສ້າງໂຮງງານເຫຼັກກ້າ
- ໂຄງສ້າງເຫລໍກຂອງໄກ່ສາມາດປັບປຸງການຄຸ້ມຄອງການລ້ຽງສັດປີກໄດ້ແນວໃດ?
- ອາຄານອຸດສາຫະກໍາ "Locomotive-Style": ຫ້ອງການ 3 ຊັ້ນຄວນເປັນເຫຼັກຫຼືຄອນກີດ?
ຝາກຂໍ້ຄວາມໃຫ້ຂ້ອຍ